Blog
Tiempo de ciclo de maniobra ferroviaria: qué lo alarga y cómo se reduce en un patio industrial
Un patio ferroviario industrial puede tener vía suficiente, un remolcador en buen estado y una cuadrilla experimentada, y aun así perder minutos —a veces horas— todos los días en el mismo tipo de maniobra. El indicador que casi nunca se mide de forma aislada es el tiempo de ciclo: cuánto tarda una maniobra completa, desde que se recibe la instrucción de mover un carro o un grupo de carros hasta que la vía queda liberada para el siguiente movimiento.
La mayoría de los patios sí miden demoras generales: cuántas horas se perdieron en el turno, cuántos carros quedaron pendientes de entrega. Esa cifra es útil para reportar, pero no sirve para actuar. Dice que algo se atrasó, no en qué etapa de la maniobra ocurrió el atraso ni si la causa fue el equipo, la secuencia de trabajo o la coordinación con planta.
Esta distinción importa especialmente para quien opera el patio día a día. Un jefe de patio necesita saber si el problema está en el enganche, en la espera de vía libre o en el reacomodo de carros mal secuenciados, porque cada causa se corrige de forma distinta y con un costo distinto. Un Director de Operaciones necesita esa misma información, pero traducida a decisión: si conviene ajustar el proceso, reforzar la plantilla, revisar el mantenimiento o evaluar la flota.
Este artículo desglosa el ciclo de maniobra en sus etapas, identifica dónde se acumula el tiempo con más frecuencia y plantea cómo medirlo sin necesidad de un sistema complejo, para que la decisión de inversión o de ajuste de proceso se tome con datos del propio patio y no por intuición.
Qué es el tiempo de ciclo de maniobra y por qué se mide aparte de la operación general del patio
El tiempo de ciclo de maniobra es la duración de una maniobra individual, delimitada por dos momentos claros: el inicio, cuando la cuadrilla o el operador del remolcador recibe la instrucción de mover un carro o un consist (el conjunto de carros que se desplazan juntos en una misma maniobra), y el cierre, cuando la vía involucrada queda liberada y disponible para el siguiente movimiento.
Esta definición parece simple, pero es la que la mayoría de los patios no aplica de forma consistente. Lo habitual es medir la operación completa del turno: cuántos carros se movieron, cuántas horas duró el turno, cuántos pendientes quedaron. Esa métrica agregada esconde exactamente lo que un jefe de patio necesita ver: si las maniobras individuales están tardando lo esperado o si se están alargando de forma sistemática en una etapa concreta.
La consecuencia operativa de no separar ambas mediciones es que las decisiones se toman sobre el síntoma equivocado. Si el reporte de turno muestra que quedaron carros sin mover, la reacción natural es pedir más equipo o más personal. Pero si el problema real es que cada maniobra individual tarda el doble de lo que debería por una causa puntual —una espera de confirmación, un reacomodo evitable, una ventana de planta mal sincronizada—, agregar recursos no resuelve nada: simplemente se reparte la misma ineficiencia entre más maniobras.
Medir el ciclo por maniobra, en cambio, permite comparar contra un patrón esperado. Un patio que conoce su tiempo de ciclo típico puede detectar de inmediato cuándo una maniobra se sale de rango y preguntar por qué, en lugar de descubrirlo hasta que el atraso ya afectó la entrega a planta. Esa diferencia —actuar sobre la maniobra que se está alargando frente a reaccionar al reporte del turno completo— es la que separa un patio que ajusta su operación de uno que solo la documenta.
Para el Director de Operaciones, esta distinción también cambia el tipo de conversación con el jefe de patio. En lugar de discutir cuántas horas se perdieron, la conversación puede centrarse en qué etapa del ciclo se está estirando y qué se necesita para corregirla: un ajuste de secuencia, una revisión de comunicación entre turnos o, en última instancia, una revisión del dimensionamiento de la flota.
Las etapas del ciclo: dónde se acumula el tiempo entre el enganche y la liberación de vía
Un ciclo de maniobra no es un solo evento; es una secuencia de etapas, y cada una tiene su propio punto de fricción típico. Desglosarlas es lo que permite señalar dónde se está perdiendo tiempo en lugar de asumirlo.
La primera etapa es la instrucción y su confirmación: el jefe de patio o el despachador comunica qué carro o consist debe moverse, hacia dónde y con qué prioridad, y el operador confirma que recibió la instrucción antes de iniciar cualquier desplazamiento. Esta etapa suele parecer instantánea, pero en patios donde la comunicación depende de radios con protocolo poco estandarizado, o donde no existe una autoridad de paro clara para detener una maniobra en curso, la confirmación se retrasa o se repite, y ese margen se acumula maniobra tras maniobra.
La segunda etapa es el desplazamiento hacia el carro o consist que debe moverse. Aquí influye directamente la condición de la vía: una geometría fuera de tolerancia, una zona con restricción de velocidad por mantenimiento pendiente o un tramo con visibilidad reducida obligan a un desplazamiento más lento del que el equipo podría sostener en condiciones óptimas. Esta etapa expone con claridad que el tiempo de ciclo no depende solo del remolcador: depende también del estado de la infraestructura sobre la que ese remolcador se mueve.
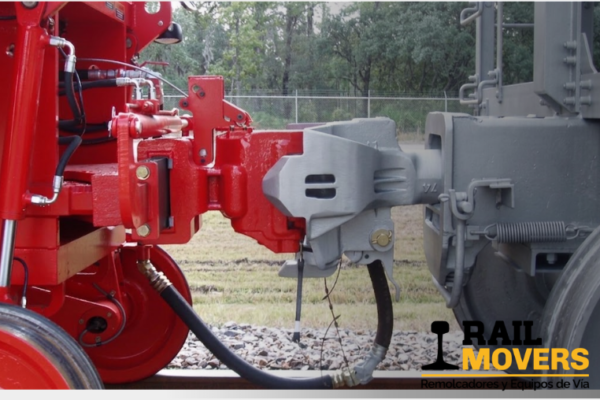
La tercera etapa es el acoplamiento: la verificación del acople AAR (el sistema de enganche automático estándar en operación ferroviaria de carga) y, cuando aplica, la prueba de frenos antes de mover el consist. Un acople que no queda correctamente verificado obliga a repetir la maniobra de aproximación, y una prueba de frenos omitida o apresurada —además del riesgo de seguridad que representa— puede generar una detención posterior para corregirla. Esta etapa es la que con más frecuencia se comprime bajo presión de tiempo, y es también la que menos margen tiene para comprimirse sin comprometer la operación segura.
La cuarta etapa es el movimiento hacia el destino: la planta, la vía de espera o el punto de entrega. Aquí el factor determinante suele ser la disponibilidad de vía libre en el destino. Si el punto de entrega todavía tiene un carro sin retirar, el consist en movimiento debe detenerse a esperar, y ese tiempo de espera se contabiliza dentro del ciclo aunque no exista ninguna falla del equipo ni del operador.
La quinta etapa es el desenganche y la liberación de vía: separar el carro en su posición final y confirmar que la vía queda libre para el siguiente movimiento. Esta etapa se alarga cuando no existe una señal clara de que el carro quedó correctamente asegurado —con las calzas o el sistema de aseguramiento que corresponda— antes de que el remolcador se retire, obligando a una segunda verificación.
La sexta etapa, frecuentemente ignorada en la medición, es el retorno del remolcador a su posición de espera o al siguiente punto de trabajo. Un patio mal diseñado en cuanto a distancias y puntos de espera puede añadir minutos de traslado vacío entre maniobras que, sumados a lo largo de un turno, representan una fracción significativa del tiempo total disponible.
Cuando estas seis etapas se documentan por separado, aparece un patrón: casi ningún patio tiene un problema homogéneo de “lentitud general”. Tiene una o dos etapas específicas que concentran la mayor parte del tiempo perdido, y esas etapas rara vez son las mismas de un patio a otro. Por eso una recomendación genérica —“consigan un remolcador más rápido” o “contraten más personal”— casi nunca resuelve el problema real: ataca una variable sin saber si es la que está causando el atraso.
Movimientos correctivos: el reacomodo de carros que duplica maniobras sin agregar valor
No todas las maniobras mueven la operación hacia adelante. Un movimiento correctivo es aquel que existe únicamente para corregir un error de secuencia previo: un carro que se dejó en una posición equivocada, un consist que llegó en un orden distinto al que planta necesita, o un carro que bloquea el acceso a otro que sí tiene prioridad de entrega.
La consecuencia operativa de un movimiento correctivo es que consume una ventana de maniobra completa —con su propia instrucción, desplazamiento, acoplamiento y liberación— sin que la producción avance ni un carro adicional llegue a su destino. En patios con alta rotación de carros, donde el orden de llegada rara vez coincide de forma natural con el orden de uso en planta, los movimientos correctivos pueden llegar a representar una proporción considerable del total de maniobras del turno sin que esa proporción se documente en ningún reporte, porque a simple vista un movimiento correctivo se ve igual que cualquier otro.
Esto tiene una implicación directa para el diagnóstico: si un patio calcula su productividad contando maniobras totales por turno, un turno con muchos movimientos correctivos puede parecer más activo que uno eficiente, cuando en realidad está haciendo doble trabajo para lograr el mismo resultado. La métrica que sí revela el problema es la proporción entre maniobras de entrega directa —las que mueven un carro a su destino final sin pasos intermedios— y maniobras de reacomodo.
La causa de fondo de los movimientos correctivos casi nunca está en la maniobra misma. Está en el punto anterior: en cómo se recibe y se secuencia la llegada de carros, en si existe o no un criterio de prioridad claro antes de que el consist entre al patio, y en si la comunicación entre el despachador ferroviario externo y el patio industrial permite anticipar el orden de llegada con margen suficiente para planear la posición de cada carro desde el principio.
Para el jefe de patio, esto significa que auditar el reacomodo no es un ejercicio de control de personal: es una forma de identificar si el problema está upstream, antes de que el carro entre al patio, y no en la ejecución de la maniobra. Para el Director de Operaciones, esta distinción evita una decisión costosa y equivocada: invertir en más capacidad de maniobra (equipo o personal) cuando el problema real es de secuenciación y se resolvería con un ajuste de criterio de recepción, sin gasto adicional.
Una forma simple de empezar a ver este problema, sin necesidad de un sistema de rastreo sofisticado, es que el despachador del patio marque cada maniobra del turno como “entrega directa” o “reacomodo” en su bitácora. Después de una a dos semanas, ese registro por sí solo suele mostrar si el reacomodo es una excepción ocasional o una constante estructural que merece revisión.
La ventana operativa: cuando el patio y la planta no coinciden en tiempo
La ventana operativa es el bloque de tiempo durante el cual planta puede recibir un carro para descarga, carga o proceso, o puede entregar uno vacío o terminado al patio, sin generar espera para ninguna de las dos partes. Cuando el patio ejecuta una maniobra fuera de esa ventana —porque el andén de descarga está ocupado, porque el turno de planta todavía no inicia esa línea de proceso, o porque el equipo de planta no ha confirmado que está listo para recibir— el carro queda posicionado pero inactivo, y ese tiempo de espera se contabiliza dentro del ciclo de maniobra aunque la causa no esté en el patio ni en el equipo de maniobra.
Esta es una de las fuentes de tiempo perdido más difíciles de detectar, precisamente porque no aparece como una falla visible: el remolcador funcionó bien, la cuadrilla ejecutó la maniobra sin errores, y sin embargo el ciclo se alargó porque el destino no estaba listo para recibir. Si el patio mide únicamente su propio desempeño, este tipo de espera se atribuye —incorrectamente— a lentitud operativa del patio, cuando en realidad es un problema de sincronización entre dos áreas que operan con calendarios distintos.
La consecuencia de no distinguir esta causa va más allá de la eficiencia interna. Cuando los carros pertenecen o están asignados a un tercero —un cliente, un transportista o el propio ferrocarril troncal— el tiempo de espera fuera de ventana puede traducirse en sobreestadía: un cargo por el tiempo que el carro permanece inmovilizado más allá del plazo acordado. Ese costo no aparece en el reporte de maniobras del patio, pero sí en la factura de logística, y con frecuencia nadie conecta ambos datos porque se gestionan en áreas distintas de la organización.
Sincronizar la ventana operativa no requiere necesariamente un cambio de infraestructura. Con frecuencia basta con que el patio y planta compartan, con antelación de al menos un turno, el calendario de recepciones y entregas esperadas, y que ese calendario se ajuste cuando cambia el ritmo de producción —un cambio de turno, un mantenimiento programado en planta, una variación en el mix de producto que altera cuántos carros se necesitan y cuándo. El patio que recibe esa información con anticipación puede secuenciar sus maniobras para que el carro llegue justo cuando planta está lista, en lugar de moverlo apenas se le pide y descubrir después que debe esperar.
Para el Director de Operaciones, la ventana operativa es también un argumento a favor de tratar patio y planta como una sola cadena de decisión, no como dos áreas que se comunican por excepción cuando algo falla. El tiempo de ciclo de maniobra, medido con cuidado, es evidencia concreta de dónde esa cadena se está rompiendo.
Qué depende del remolcador y qué depende del proceso, para no atacar al equipo cuando el problema es de método
Cuando el tiempo de ciclo se alarga de forma sostenida, la reacción más común es revisar el equipo: si el remolcador es suficiente, si necesita mantenimiento, si conviene rentar o adquirir una unidad adicional. Esa revisión es válida, pero solo tiene sentido después de descartar que el problema esté en el proceso, porque ningún equipo —por bien mantenido y bien operado que esté— compensa una secuencia de trabajo mal definida o una comunicación deficiente entre patio y planta.
Hay causas de ciclo largo que sí dependen del equipo: disponibilidad reducida por mantenimiento correctivo no planeado, tiempo de entrada y salida de vía en la operación bimodal (la capacidad del remolcador de desplazarse tanto sobre riel como fuera de él, usando ruedas de riel y llantas neumáticas según la etapa de la maniobra) cuando esa transición no está bien ajustada al terreno del patio, o un remolcador dimensionado para una operación distinta a la que hoy tiene el patio, ya sea por tipo de carga, por cantidad de carros por consist o por la frecuencia de maniobras que se requieren.
Hay otras causas, con frecuencia más determinantes, que no dependen del equipo en absoluto: la secuencia de llegada y recepción de carros que genera movimientos correctivos, la falta de sincronización con la ventana operativa de planta, protocolos de comunicación poco estandarizados entre despachador, operador y planta, o la ausencia de un criterio claro de prioridad cuando compiten varias maniobras por la misma vía.
Esta distinción es también donde conviene ser preciso al comparar remolcadores contra locomotoras, una comparación frecuente cuando se evalúa cómo mejorar la maniobra de patio. Cada equipo resuelve un problema distinto: la locomotora está diseñada para el trayecto largo, con un consist completo fuera del patio; el remolcador está diseñado para la maniobra interna, con movimientos cortos, frecuentes y de precisión dentro de un espacio limitado. Sustituir uno por otro fuera de su función no acorta el ciclo de maniobra; lo complica, porque cada equipo está optimizado para una operación distinta. La pregunta relevante no es cuál equipo es mejor en general, sino cuál corresponde a la etapa de la cadena que se está evaluando.
Antes de decidir una inversión en equipo, el ejercicio más rentable —y el que menos cuesta— es aislar cuánto del tiempo de ciclo corresponde a espera de vía, retrabajo por reacomodo o desajuste con la ventana operativa, y cuánto corresponde efectivamente a tiempo de operación del remolcador en sí. Solo cuando esa segunda cifra es la que domina el ciclo tiene sentido evaluar mantenimiento, dimensionamiento o renovación de flota como la palanca principal.
Cómo medir el ciclo, fijar una línea base y decidir qué corregir primero
Medir el tiempo de ciclo de maniobra no requiere un sistema de telemetría ni una inversión inicial. Requiere disciplina de registro y un criterio consistente sobre qué momento marca el inicio y el cierre de cada etapa. El punto de partida más simple es que el despachador o el jefe de patio anote, para una muestra de maniobras representativas —no todas, pero sí suficientes para ver un patrón—, la hora de cada uno de los momentos siguientes:
- Instrucción de maniobra emitida y confirmada por el operador.
- Inicio del desplazamiento hacia el carro o consist.
- Acoplamiento verificado y, cuando aplica, prueba de frenos completada.
- Llegada al destino y disponibilidad confirmada de vía libre para descargar el movimiento.
- Desenganche y liberación de la vía de origen.
- Regreso del remolcador a posición de espera o al siguiente punto de trabajo.
Con una a dos semanas de registro, este ejercicio produce algo que la mayoría de los patios no tiene: una línea base propia, construida con los tiempos reales de ese patio en particular, no con un promedio genérico de la industria. Esa línea base permite dos cosas. Primero, distinguir qué etapa concentra de forma consistente más tiempo del esperado, lo cual señala dónde enfocar la corrección. Segundo, detectar cuándo una maniobra específica se sale de rango, lo cual permite investigar la causa mientras el contexto todavía está fresco, en lugar de intentar reconstruirlo semanas después a partir de un reporte agregado.
La tabla siguiente resume, para cada etapa del ciclo, la pregunta de diagnóstico que ayuda a decidir si la causa probable es de proceso o de equipo, antes de definir la corrección:
| Etapa del ciclo | Pregunta de diagnóstico | Causa probable si el tiempo se alarga |
|---|---|---|
| Instrucción y confirmación | ¿Existe protocolo de radio claro y una autoridad de paro definida? | Proceso: comunicación y protocolo |
| Desplazamiento al carro | ¿La vía tiene restricciones de velocidad por mantenimiento o geometría? | Infraestructura o equipo |
| Acoplamiento y prueba de frenos | ¿El acople se verifica de forma sistemática o depende del criterio de cada operador? | Proceso: estandarización |
| Movimiento a destino | ¿El destino tiene vía libre confirmada antes de iniciar el movimiento? | Proceso: sincronización con ventana operativa |
| Desenganche y liberación | ¿Existe una señal clara de aseguramiento del carro antes de retirar el remolcador? | Proceso: verificación |
| Retorno del remolcador | ¿La distancia y el punto de espera están bien ubicados respecto a las zonas activas del patio? | Diseño del patio |
Con esta información, la decisión sobre qué corregir primero deja de ser una suposición. Si la mayoría de los cuellos de botella caen en instrucción, secuenciación o sincronización con planta, la corrección de mayor impacto es de proceso y de comunicación, y normalmente no requiere gasto de capital. Si, en cambio, el registro muestra que el equipo pasa una proporción significativa del tiempo disponible fuera de servicio por mantenimiento correctivo, o que su capacidad ya no corresponde al volumen o al tipo de carga que el patio mueve hoy, ahí sí se justifica evaluar el mantenimiento, el dimensionamiento o la renovación de la flota como palanca principal, con datos propios que sostienen la decisión frente a cualquier revisión presupuestal.
El tiempo de ciclo de maniobra es, de las métricas de un patio ferroviario industrial, una de las más simples de empezar a medir y una de las que con más frecuencia se pasa por alto. No exige tecnología nueva ni un rediseño de la operación: exige separar el ciclo en sus etapas, registrar los tiempos reales durante un periodo corto y usar esa evidencia para decidir si el ajuste que corresponde es de proceso, de comunicación o de equipo.
Si su operación ya sospecha dónde se alarga el ciclo pero no cuenta todavía con el dato que lo confirme, o si después de medirlo el diagnóstico apunta hacia la flota —disponibilidad, dimensionamiento o mantenimiento del remolcador—, en Rail Movers podemos revisar ese diagnóstico junto con su equipo y evaluar qué corresponde a la operación de patio y qué corresponde al equipo de maniobra.